Полное руководство по инфракрасной оплавке
2023-12-05
По мере развития социальной экономики наблюдается тенденция к миниатюризации электронных продуктов, вплоть до включения микросхем в ванные комнаты. Традиционные методы пайки больше не соответствуют меняющимся потребностям разработки электронных продуктов. Поэтому многие компании активно исследуют методы оплавления, отвечающие производственным требованиям новой эпохи.
Первоначально в процессе сварки большую часть составляли чип-конденсаторы, чип-индукторы, транзисторы для поверхностного монтажа, диоды и подобные компоненты. Однако по мере развития науки и техники, сопровождаемого появлением различных компонентов и монтажных устройств для поверхностного монтажа, технология пайки оплавлением претерпела значительные усовершенствования. Это привело к расширению сферы применения, которая теперь распространена практически во всех областях производства электронной продукции.
Это руководство служит вашим компасом, помогающим разобраться в тонкостях инфракрасной оплавления и гарантировать, что ваши продукты будут изготовлены с точностью и эффективностью, которые устанавливают новые стандарты в этой постоянно развивающейся отрасли.
Что такое инфракрасное оплавление?
Инфракрасное оплавление — это процесс пайки, используемый в производстве электроники для крепления и закрепления компонентов на печатных платах (PCB). Этот метод основан на использовании инфракрасного излучения для нагрева и плавления паяльной пасты, создавая прочное и надежное соединение между компонентами и печатной платой.
Какова цель инфракрасного оплавления?
Целью инфракрасного (ИК) оплавления в производстве электроники является облегчение процесса пайки, обеспечивающее надежное крепление компонентов к печатным платам (PCB). Этот метод использует инфракрасное излучение для нагрева паяльной пасты, создавая контролируемую среду, которая обеспечивает плавление и последующее затвердевание припоя, образуя прочные и надежные соединения между компонентами и печатной платой.
Принцип работы и характеристики инфракрасной пайки оплавлением
Инфракрасная печь для пайки оплавлением, по сравнению с обычной печью для пайки оплавлением, использует горячий воздух на основе ИК (инфракрасной) печи, что приводит к более равномерной температуре внутри печи. Это усовершенствование конструкции делает его немного лучше, чем просто инфракрасное отопление. Обычно в верхней температурной зоне используется нагрев горячим воздухом, а в нижней температурной зоне используется инфракрасный нагрев. Такая конфигурация максимизирует высокую проникающую способность инфракрасного излучения, обеспечивая высокую тепловую эффективность и экономию энергии. Он эффективно устраняет перепады температур и эффекты экранирования, связанные с инфракрасной пайкой оплавлением. Одновременно он компенсирует воздействие, вызванное необходимостью быстрого потока газа при пайке оплавлением горячим воздухом. В результате пайка оплавлением IR+Hot, сочетающая в себе как инфракрасный нагрев, так и нагрев горячим воздухом, в настоящее время является наиболее широко используемым методом во всем мире.
С увеличением плотности сборки и появлением технологий сборки с мелким шагом стали внедряться и печи для пайки оплавлением с азотной защитой. Сварка под защитой азота предотвращает окисление, улучшает смачивающую способность припоя, ускоряет скорость смачивания, оказывает значительную корректирующую силу на незакрепленные компоненты, уменьшает количество шариков припоя и больше подходит для процесса, не требующего очистки.
Эти типы печей для пайки оплавлением часто имеют конвейерную основу. Конвейерная лента в первую очередь служит для поддержки и транспортировки печатных плат. Нагрев преимущественно достигается за счет инфракрасного излучения, а температура в печи более равномерная, чем в предыдущем методе. Размер ячейки больше, что делает ее подходящей для пайки оплавлением и нагрева двусторонних собранных плат.
Принцип работы инфракрасного оплавления заключается в том, что примерно 80% тепловой энергии излучается наружу в виде электромагнитных волн — инфракрасного излучения. Температура точек пайки повышается под воздействием инфракрасного излучения, тем самым завершая процесс пайки.
В инфракрасной печи для пайки оплавлением каждая температурная зона обычно имеет верхний и нижний нагреватели, каждый из которых является отличным инфракрасным излучателем. Паяемые объекты, такие как подложки печатных плат, органический флюс в паяльной пасте и пластиковые корпуса компонентов, обладают способностью поглощать инфракрасное излучение. Поэтому, когда эти вещества подвергаются тепловому излучению нагревателей, их молекулы испытывают интенсивную вибрацию, быстро нагреваясь до температуры плавления паяльной пасты. В результате припой смачивает область пайки, завершая процесс пайки.
Компоненты узла поверхностного монтажа (SMA) для инфракрасного оплавления размещаются на сетчатом или цепном конвейере. После прохождения зоны предварительного нагрева для повышения температуры, зоны изоляции для равномерности температуры и зоны пайки для достижения заданной температуры, где паяльная паста полностью расплавляется и смачивает поверхность припоя, зона охлаждения завершает окончательную пайку. процесс. Этот метод пайки также известен как непрерывная пайка оплавлением. Зона предварительного нагрева, зона изоляции, зона пайки и зона охлаждения составляют четыре температурные зоны оборудования для пайки оплавлением.
Преимущества инфракрасного оплавления
1. Точная пайка:
ИК-оплавление обеспечивает точный и локализованный нагрев, что делает его особенно подходящим для пайки небольших и деликатных компонентов, таких как устройства с технологией поверхностного монтажа (SMT). Такая точность обеспечивает точную пайку без повреждения чувствительных компонентов.
2. Эффективное отопление и охлаждение:
Инфракрасное излучение быстро и эффективно нагревает всю сборку. Контролируемые циклы нагрева и охлаждения способствуют быстрой и надежной пайке компонентов, сокращая общее время производства.
3. Бессвинцовая пайка:
ИК-оплавление совместимо с паяльными пастами, не содержащими свинца, что позволяет решить экологические проблемы и соблюдать правила, ограничивающие использование свинца в электронных продуктах.
4. Универсальность компонентов:
Он хорошо подходит для широкого спектра электронных компонентов, включая резисторы, конденсаторы, интегральные схемы и другие устройства SMT. Универсальность ИК-оплавления делает его идеальным выбором для разнообразных электронных сборок.
5. Равномерное распределение температуры:
Процесс оплавления включает этапы предварительного нагрева, выдержки и оплавления, обеспечивая равномерное распределение температуры по всей сборке. Это сводит к минимуму термический удар и способствует надежности паяных соединений.
6. Уменьшение количества перемычек и дефектов припоя:
Контролируемые циклы нагрева и охлаждения при ИК-оплавлении помогают смягчить распространенные проблемы пайки, такие как образование мостиков (непреднамеренные соединения между соседними паяными соединениями) и другие дефекты. Это приводит к более высокому качеству паяных соединений.
7.Совместимость с современной электроникой:
С распространением поверхностного монтажа в современной электронике ИК-оплавление стало ключевым методом пайки. Он поддерживает меньшие форм-факторы и сложные конструкции компонентов, обычно используемых в современных электронных устройствах.
8. Увеличение производительности:
ИК-оплавление способствует повышению эффективности и оптимизации производственных процессов, что позволяет повысить производительность производства электроники. Быстрые циклы нагрева и охлаждения способствуют общей эффективности производства.
Оборудование для инфракрасной печи оплавления
Chengliankaida Technology Co., Ltd специализируется на разработке систем вакуумной пайки для упаковки полупроводниковых электронных устройств и производственных линий для упаковки полупроводниковых электронных устройств. Сегодня мы представимвакуумная печь оплавления - KD-V43.

Технические параметры
| Имя | Вакуумная печь для оплавления |
| Модель | КД-В43 |
| Размер сварки | 400*300 мм |
| Газ | Азотная система |
| Размер духовки (ДxШxВ) | 1480*990*1300 мм |
| Масса | 260 кг |
| Низкий вакуум | 1Па |
| Высота камеры | 90 мм |
| Максимальная температура | 450°С |
| Скорость нагрева | Самый быстрый может достигать 2°C/с (нагревательная платформа из красной меди) |
| Скорость охлаждения | Самая быстрая температура может достигать 2°C/с, в камере циркулирует охлаждающая вода. |
| Боковая разница температур | ±5℃ |
| Вес погрузчика с выдвижным ящиком | 20 кг |
| Власть | Макс: 21,5 кВт, Рабочая мощность: 8-10 кВт |
| Нагревательная платформа | Платформа из красной меди специальной обработки |
| Стандарт мощности | 380 В, 50 Гц/60 Гц, 3-фазный пятижильный, медный провод 10 квадратных метров |
| Текущий | 3 х 40 А |
| Способ управления | Сименс ПЛК+IPC |
Полное руководство по флюсу для пайки
Обслуживание печи оплавления: что мне следует знать?
Связанная статья

Изучите технологические процессы лазерной упаковки для LiDAR и оптоэлектроники. Узнайте, как вакуумная эвтектическая пайка обеспечивает субмикронную стабильность выравнивания.
Технологии упаковки лазерных диодов: от TO-Can до кремниевой фотоники
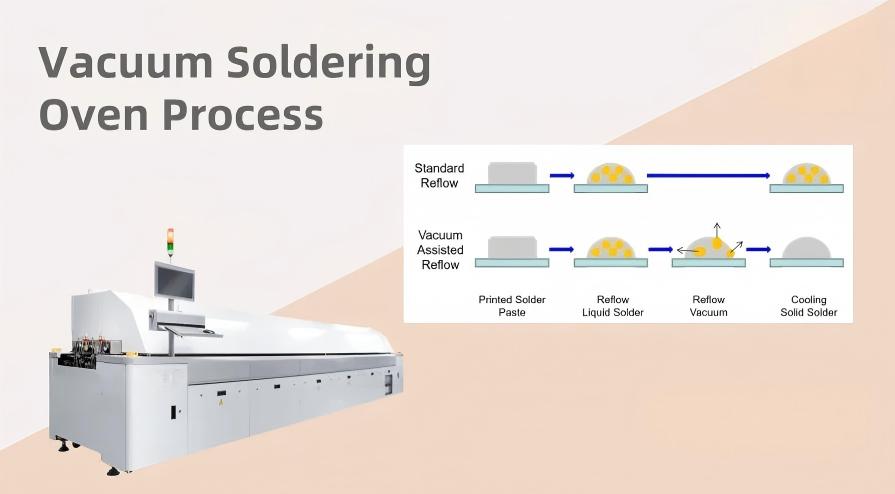
Сравните поточные и периодические системы вакуумной пайки. Узнайте, как вакуумные печи оплавления оптимизируют сварку без пустот для мощных полупроводниковых упаковок.
Сравнение процесса вакуумной пайки и оборудования: как добиться производства с низким содержанием пустот автомобильного уровня

