В чем разница между оплавлением и волновой пайкой?
2024-03-19
Пайка как компонент производства печатных плат имеет важное значение, поскольку она соединяет компоненты с платой. Однако процесс пайки может различаться, поскольку существует несколько процессов пайки.
В промышленности наиболее распространенными методами пайки являются пайка волной и пайка оплавлением. Важно понимать различия между этими процессами пайки, чтобы определить, какой из них подходит для вашей печатной платы. Большую часть времени новички и новые покупатели в них путаются.
Ниже мы более подробно рассмотрим различия между пайкой оплавлением и пайкой волной. Но сначала давайте посмотрим, как работают эти процессы.
Ниже мы более подробно рассмотрим различия между пайкой оплавлением и пайкой волной. Но сначала давайте посмотрим, как работают эти процессы.
Что такое пайка оплавлением?

Пайка оплавлением — это широко используемый процесс в производстве электроники для пайки компонентов поверхностного монтажа на печатных платах (PCB). Он включает плавление паяльной пасты, смеси мельчайших частиц припоя и флюса, для создания электрических соединений между компонентами и контактными площадками печатной платы.
Вот как обычно работает процесс пайки оплавлением:
1. Нанесение паяльной пасты: для нанесения паяльной пасты на печатную плату используется трафарет, наносящий ее на площадки, где будут размещены компоненты для поверхностного монтажа. Паяльная паста представляет собой смесь мельчайших частиц припоя и флюса, который помогает удалить оксиды и способствует смачиванию припоя.
2. Размещение компонентов. Компоненты поверхностного монтажа, такие как резисторы, конденсаторы, интегральные схемы и другие электронные детали, размещаются на паяльной пасте на печатной плате в соответствии с проектными спецификациями.
3. Нагрев в печи оплавления. Затем печатная плата с компонентами и паяльной пастой переносится в печь оплавления. В печи имеются зоны точного контроля температуры для постепенного нагревания сборки в несколько этапов:
а. Предварительный нагрев: печатная плата постепенно нагревается до температуры ниже точки плавления паяльной пасты, что позволяет флюсу активироваться и удалить влагу и загрязнения.
б. Оплавление: как только печатная плата достигает определенной температуры, обычно выше точки плавления паяльной пасты, частицы припоя разжижаются, образуя металлургические связи между выводами компонента и контактными площадками печатной платы.
в. Охлаждение: после оплавления и затвердевания припоя печатная плата постепенно охлаждается, чтобы предотвратить тепловой удар и обеспечить целостность паяных соединений.
а. Предварительный нагрев: печатная плата постепенно нагревается до температуры ниже точки плавления паяльной пасты, что позволяет флюсу активироваться и удалить влагу и загрязнения.
б. Оплавление: как только печатная плата достигает определенной температуры, обычно выше точки плавления паяльной пасты, частицы припоя разжижаются, образуя металлургические связи между выводами компонента и контактными площадками печатной платы.
в. Охлаждение: после оплавления и затвердевания припоя печатная плата постепенно охлаждается, чтобы предотвратить тепловой удар и обеспечить целостность паяных соединений.
4. Проверка: после охлаждения печатная плата проверяется, чтобы убедиться, что все компоненты правильно припаяны и выровнены. На этом этапе можно выявить и устранить любые дефекты или проблемы с пайкой.
Пайка оплавлением имеет ряд преимуществ по сравнению с традиционными методами пайки, такими как пайка волной:
- Он хорошо подходит для небольших и сложных компонентов поверхностного монтажа.
- Он обеспечивает точный контроль температурных профилей пайки, снижая риск термического повреждения чувствительных компонентов.
- Он обеспечивает более чистые и прочные паяные соединения с минимальным остатком флюса.
- Это позволяет осуществлять высокопроизводительное производство с помощью автоматизированного оборудования, повышая эффективность и масштабируемость.
Что такое волновая пайка?
Волновая пайка — это распространенный метод, используемый в производстве электроники для пайки компонентов со сквозными отверстиями на печатных платах (PCB). В отличие от пайки оплавлением, которая в основном используется для компонентов поверхностного монтажа, волновая пайка хорошо подходит для компонентов со сквозными отверстиями, таких как разъемы, переключатели и более крупные интегральные схемы.
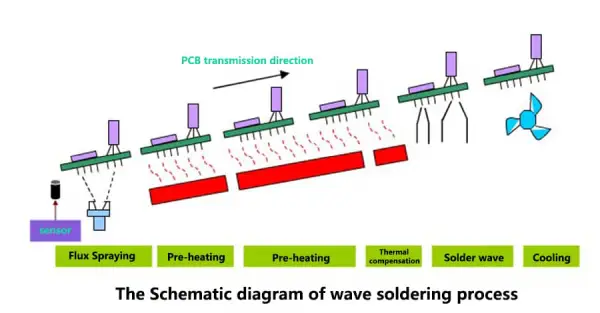
Вот как обычно работает процесс пайки волной:
1. Нанесение флюса: перед пайкой на печатную плату наносится флюс для удаления оксидов с металлических поверхностей и улучшения смачивания припоя. Флюс помогает обеспечить надежное паяное соединение, улучшая текучесть припоя и предотвращая окисление в процессе пайки.
2. Размещение компонентов: компоненты сквозных отверстий вставляются в предварительно просверленные отверстия на печатной плате. Компоненты расположены на одной стороне печатной платы, а их выводы выступают через противоположную сторону.
3. Подготовка волны припоя: ванну расплавленного припоя готовят в ванне для припоя или в машине для пайки волной. Припой обычно представляет собой смесь олова и свинца (хотя из соображений охраны окружающей среды и безопасности также используется бессвинцовый припой), плавящуюся при температурах выше его точки плавления.
4. Формирование волны припоя: как только припой достигает желаемой температуры, насос или конвейерная система создает непрерывную волну расплавленного припоя. Волна точно контролируется для поддержания правильной высоты и температуры, обеспечивая надлежащую растекаемость и покрытие припоя.
5. Процесс пайки: когда печатная плата движется по волне припоя, открытые металлические выводы компонентов со сквозными отверстиями вступают в контакт с расплавленным припоем. Припой прилипает к открытым металлическим поверхностям за счет капиллярного действия, образуя прочные паяные соединения между выводами компонентов и контактными площадками печатной платы.
6. Охлаждение: после прохождения волны припоя печатная плата охлаждается, чтобы затвердеть паяные соединения и предотвратить термическое повреждение компонентов. Охлаждение может быть достигнуто различными методами, такими как воздушное или водяное охлаждение.
7. Очистка. После затвердевания паяных соединений печатная плата может быть подвергнута очистке для удаления остатков флюса или загрязнений, оставшихся после процесса пайки. Это обеспечивает надежность и целостность паяных соединений в течение длительного времени.
Пайка волновой пайкой дает несколько преимуществ при пайке компонентов со сквозными отверстиями:
- Это высокоскоростной и экономичный метод пайки больших объемов печатных плат со сквозными компонентами.
- Обеспечивает стабильные и надежные паяные соединения с хорошей механической прочностью.
- Он подходит для широкого спектра компонентов со сквозными отверстиями и размеров печатных плат.
- Его можно легко автоматизировать, что обеспечивает эффективное массовое производство.
Пайка оплавлением против пайки волной
Сложность
Волновая пайка известна своей сложностью. Процесс включает в себя осторожное размещение печатной платы на конвейерной ленте, которая затем проходит по волне припоя. Достижение и настройка условий волны припоя требуют опыта и точности. Даже незначительное неправильное обращение может поставить под угрозу качество паяных соединений, поэтому оператору необходимо обладать высокой квалификацией.
Пайка оплавлением, напротив, сравнительно проще. Процесс включает нанесение паяльной пасты на печатную плату с помощью трафарета с последующим помещением ее в печь оплавления. Простота пайки оплавлением делает ее более доступной и менее требовательной с точки зрения опыта.
Условия окружающей среды
Поддержание точных условий окружающей среды имеет решающее значение как для процессов пайки оплавлением, так и для волновой пайки. При пайке волной пайки колебания температуры или другие факторы окружающей среды могут напрямую влиять на качество паяных соединений, образуемых волной расплавленного припоя. Аналогичным образом, при пайке оплавлением для обеспечения стабильных результатов пайки необходимы стабильные условия окружающей среды. Предварительный нагрев платы и плавление паяльной пасты требуют тщательного контроля температуры во избежание дефектов и дефектов.
Ограничения
Пайка оплавлением и пайка волной имеют свои уникальные ограничения. При пайке оплавлением решающее значение имеет контроль продолжительности нахождения платы под волной припоя. Превышение или невыполнение указанных сроков может привести к дефектам пайки, таким как избыток припоя или неполные соединения. Кроме того, при пайке волной волны важную роль играют такие факторы, как форма, размер и ориентация контактной площадки.
Пайка оплавлением также требует точного времени, но ограничения, как правило, менее строгие по сравнению с пайкой волной.
Скорость
Волновая пайка известна своей скоростью, что делает ее предпочтительным выбором для крупносерийного производства печатных плат. Автоматизированный процесс включает распыление флюса на печатные платы, который затем быстро проходит по волне припоя. Напротив, пайка оплавлением происходит относительно медленнее, поскольку после нанесения паяльной пасты печатные платы проводят некоторое время внутри печи оплавления.
Расходы
Пайка волновой пайкой предлагает экономичное решение для заказов больших объемов благодаря своей простоте и эффективности. Оборудование, необходимое для пайки волной, обычно дешевле по сравнению с пайкой оплавлением. С другой стороны, пайка оплавлением требует более высоких первоначальных затрат из-за специализированного производства трафаретов и затрат на печи для оплавления.
Применение
Пайка волной идеально подходит для компонентов со сквозными отверстиями, где волна припоя может надежно образовывать паяные соединения на выводах компонентов. С другой стороны, пайка оплавлением хорошо подходит для устройств поверхностного монтажа (SMD) благодаря точному контролю над нанесением паяльной пасты и температурой оплавления.
Волновая пайка известна своей сложностью. Процесс включает в себя осторожное размещение печатной платы на конвейерной ленте, которая затем проходит по волне припоя. Достижение и настройка условий волны припоя требуют опыта и точности. Даже незначительное неправильное обращение может поставить под угрозу качество паяных соединений, поэтому оператору необходимо обладать высокой квалификацией.
Пайка оплавлением, напротив, сравнительно проще. Процесс включает нанесение паяльной пасты на печатную плату с помощью трафарета с последующим помещением ее в печь оплавления. Простота пайки оплавлением делает ее более доступной и менее требовательной с точки зрения опыта.
Условия окружающей среды
Поддержание точных условий окружающей среды имеет решающее значение как для процессов пайки оплавлением, так и для волновой пайки. При пайке волной пайки колебания температуры или другие факторы окружающей среды могут напрямую влиять на качество паяных соединений, образуемых волной расплавленного припоя. Аналогичным образом, при пайке оплавлением для обеспечения стабильных результатов пайки необходимы стабильные условия окружающей среды. Предварительный нагрев платы и плавление паяльной пасты требуют тщательного контроля температуры во избежание дефектов и дефектов.
Ограничения
Пайка оплавлением и пайка волной имеют свои уникальные ограничения. При пайке оплавлением решающее значение имеет контроль продолжительности нахождения платы под волной припоя. Превышение или невыполнение указанных сроков может привести к дефектам пайки, таким как избыток припоя или неполные соединения. Кроме того, при пайке волной волны важную роль играют такие факторы, как форма, размер и ориентация контактной площадки.
Пайка оплавлением также требует точного времени, но ограничения, как правило, менее строгие по сравнению с пайкой волной.
Скорость
Волновая пайка известна своей скоростью, что делает ее предпочтительным выбором для крупносерийного производства печатных плат. Автоматизированный процесс включает распыление флюса на печатные платы, который затем быстро проходит по волне припоя. Напротив, пайка оплавлением происходит относительно медленнее, поскольку после нанесения паяльной пасты печатные платы проводят некоторое время внутри печи оплавления.
Расходы
Пайка волновой пайкой предлагает экономичное решение для заказов больших объемов благодаря своей простоте и эффективности. Оборудование, необходимое для пайки волной, обычно дешевле по сравнению с пайкой оплавлением. С другой стороны, пайка оплавлением требует более высоких первоначальных затрат из-за специализированного производства трафаретов и затрат на печи для оплавления.
Применение
Пайка волной идеально подходит для компонентов со сквозными отверстиями, где волна припоя может надежно образовывать паяные соединения на выводах компонентов. С другой стороны, пайка оплавлением хорошо подходит для устройств поверхностного монтажа (SMD) благодаря точному контролю над нанесением паяльной пасты и температурой оплавления.
Как решить, какой метод пайки использовать?
Выбор требуемого метода пайки зависит от нескольких факторов, включая тип, размер и объем компонентов. Обычно платы включают в себя комбинацию компонентов с технологией сквозного монтажа и поверхностного монтажа (SMT), что требует использования обоих методов пайки. Следовательно, для удовлетворения требований обоих методов можно использовать несколько стадий.
Определить подходящий метод пайки лучше всего после консультации с производителем печатной платы. Учитывая различные соображения, желательно обратиться за советом к экспертам, специализирующимся на производстве печатных плат. Попытка принять это решение самостоятельно может привести к упущению важных деталей. Производители печатных плат обладают обширным опытом, полученным в результате повседневной практики, что позволяет им предлагать индивидуальные рекомендации, соответствующие вашим конкретным потребностям.
Определить подходящий метод пайки лучше всего после консультации с производителем печатной платы. Учитывая различные соображения, желательно обратиться за советом к экспертам, специализирующимся на производстве печатных плат. Попытка принять это решение самостоятельно может привести к упущению важных деталей. Производители печатных плат обладают обширным опытом, полученным в результате повседневной практики, что позволяет им предлагать индивидуальные рекомендации, соответствующие вашим конкретным потребностям.
Каково идеальное количество зон для печи оплавления?
Что такое проверка паяльной пасты
Связанная статья

Изучите технологические процессы лазерной упаковки для LiDAR и оптоэлектроники. Узнайте, как вакуумная эвтектическая пайка обеспечивает субмикронную стабильность выравнивания.
Технологии упаковки лазерных диодов: от TO-Can до кремниевой фотоники
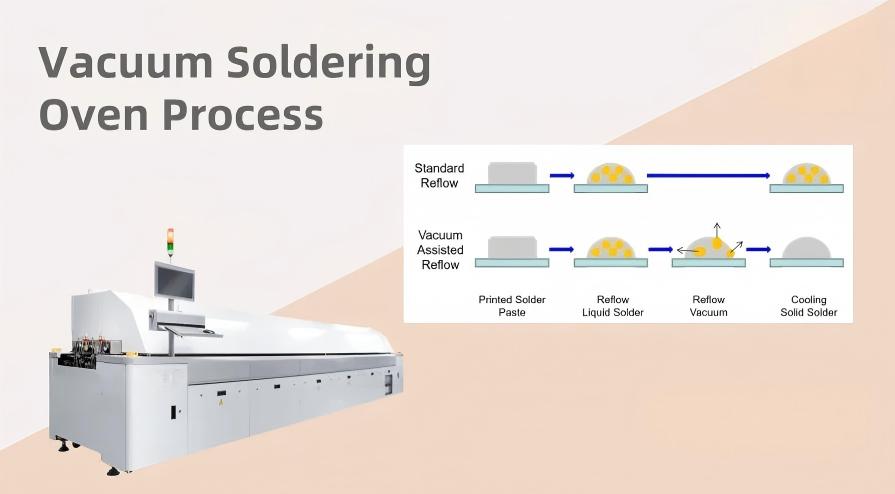
Сравните поточные и периодические системы вакуумной пайки. Узнайте, как вакуумные печи оплавления оптимизируют сварку без пустот для мощных полупроводниковых упаковок.
Сравнение процесса вакуумной пайки и оборудования: как добиться производства с низким содержанием пустот автомобильного уровня

