Каковы дефекты пайки?
2024-01-15
Волновая пайка представляет собой крупномасштабную технику пайки, используемую при сборке электронных компонентов на печатной плате (PCB) для формирования связного электронного узла. Этот метод получил свое название от использования волн расплавленного припоя для прикрепления металлических компонентов к печатной плате. В процессе используется резервуар с расплавленным припоем, в который компоненты вставляются в печатную плату. Впоследствии загруженная печатная плата проходит волну накачки или каскад припоя. Расплавленный припой прилипает к открытым металлическим участкам платы, за исключением тех, которые защищены паяльной маской — защитным покрытием, которое предотвращает соединение припоя между соединениями. Это обеспечивает надежное механическое и электрическое соединение. По сравнению с ручной пайкой пайка волновой пайкой является значительно более быстрым процессом и позволяет получить более качественный продукт.
Пайка волновой пайкой находит применение как в сборках печатных плат со сквозными отверстиями, так и в сборках для поверхностного монтажа. В последнем случае компоненты прикрепляются к поверхности печатной платы с помощью оборудования для нанесения клея перед тем, как пройти через волну расплавленного припоя.
В этом блоге мы обсудим наиболее распространенные дефекты пайки печатных плат и их причины, а также то, как эти дефекты влияют на процесс сборки и технологии их уменьшения или устранения.
Распространенные типы дефектов пайки печатных плат
Дефекты пайки печатной платы (печатной платы) могут возникнуть в процессе сборки, влияя на функциональность и надежность электронных устройств. Выявление и понимание этих дефектов имеет решающее значение для поддержания качества электронных сборок. Вот некоторые распространенные типы дефектов пайки печатных плат:
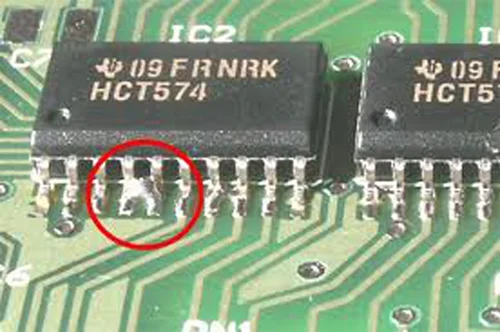
1. Паяное соединение
- Описание: Непреднамеренные соединения или мостики припоя между соседними паяными соединениями.
- Причина: наложено слишком много припоя, неправильное расстояние между компонентами или неправильное нанесение паяльной маски.
- Последствия: Короткие замыкания, влияющие на функциональность схемы.
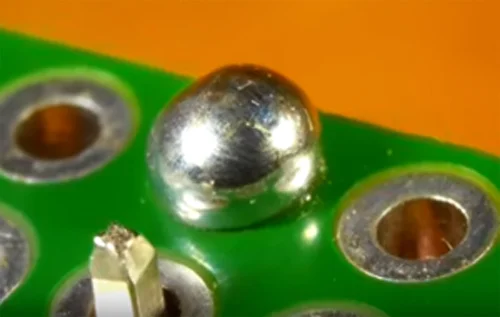
2. Припой
- Описание: Образование небольших шариков припоя на поверхности печатной платы или между компонентами.
- Причина: избыток паяльной пасты, неправильная температура оплавления или неадекватная очистка.
- Последствия: опасность короткого замыкания, особенно в компонентах с малым шагом.
3. Надгробие
- Описание: Один конец компонента для поверхностного монтажа приподнимается, напоминая надгробие.
- Причина: дисбаланс объема паяльной пасты, неравномерный нагрев во время оплавления или несоосность компонентов.
- Последствия: Несоосность может привести к ухудшению электрических соединений или обрыву цепи.
4. Недостаточное количество припоя
- Описание: Неполное или недостаточное покрытие паяным соединением.
- Причина: Недостаточное количество паяльной пасты, недостаточный нагрев при оплавлении или плохая паяемость компонентов.
- Последствия: Слабые или ненадежные соединения, приводящие к отказу электрической системы.
5. Холодная пайка
- Описание: Припой не полностью смачивает поверхности, в результате чего поверхность становится тусклой и зернистой.
- Причина: Недостаточный нагрев во время пайки, неправильный флюс или загрязнение.
- Эффект: Снижение механической прочности и плохая электропроводность.
6. Поднятые подушечки или следы
- Описание: Контактные площадки или дорожки отсоединяются от поверхности печатной платы.
- Причина: чрезмерное нагревание, плохая адгезия или неправильный выбор материала.
- Последствия: Потеря возможности подключения и функциональности.
7. Несоосность компонентов.
- Описание: Компоненты неправильно размещены на плате.
- Причина: проблемы с подъемно-транспортными машинами, неточное размещение или неадекватный контроль.
- Последствия: Неправильная функциональность, возможное короткое замыкание или обрыв соединений.
8.Перегрев
- Описание: Чрезмерное нагревание во время пайки повреждает компоненты или печатную плату.
- Причина: Длительное воздействие высоких температур, неправильные профили пайки или недостаточное охлаждение.
- Последствия: отказ компонента, сокращение срока службы или снижение производительности.
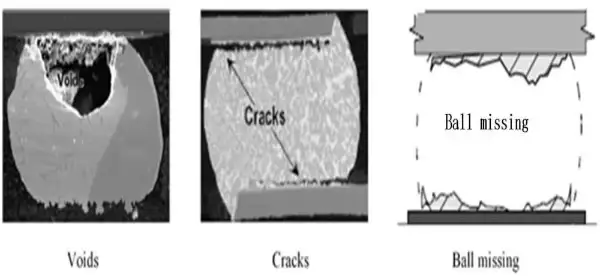
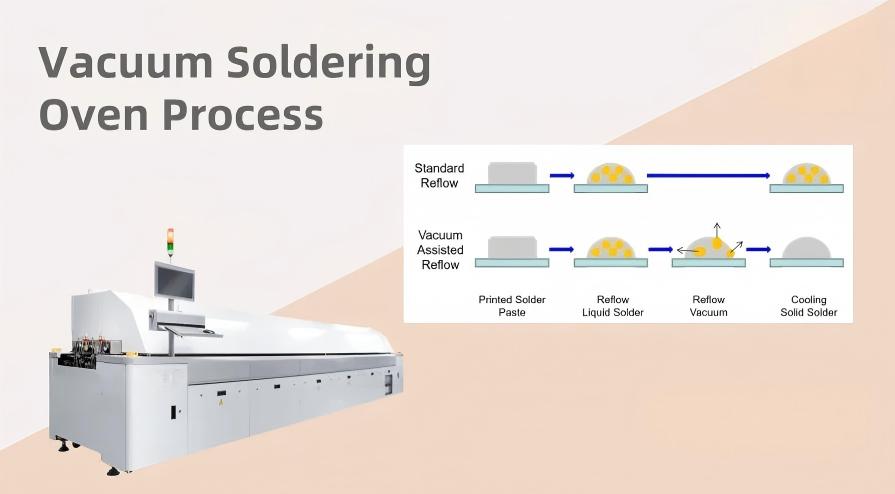
9. Мочеиспускание
- Описание: Образование пустот или воздушных карманов внутри паяного соединения.
- Причина: Захваченные газы во время оплавления припоя, неправильный флюс или неправильный состав паяльной пасты.
- Эффект: Снижение механической прочности и ухудшение электропроводности.
10. Остаток флюса
- Описание: Остатки флюса, оставшиеся на плате после пайки.
- Причина: Неправильная очистка, неправильный выбор флюса или чрезмерное нанесение флюса.
- Последствия: потенциальная коррозия, утечка тока или снижение надежности.
Пошаговое решение дефектов пайки печатных плат
Устранение и устранение дефектов пайки печатных плат требует системного подхода для обеспечения качества и надежности электронных сборок. Вот пошаговые решения распространенных дефектов пайки печатных плат:
1. Соединение пайкой
Уменьшите объем припоя: отрегулируйте объем припоя, чтобы избежать избытка припоя.
Оптимизируйте расстояние: Обеспечьте правильное расстояние между компонентами, чтобы свести к минимуму риск перекрытия.
Уточнение применения паяльной маски: Улучшите нанесение паяльной маски для защиты от непреднамеренных перемычек.
Оптимизируйте расстояние: Обеспечьте правильное расстояние между компонентами, чтобы свести к минимуму риск перекрытия.
Уточнение применения паяльной маски: Улучшите нанесение паяльной маски для защиты от непреднамеренных перемычек.
2. Избыток припоя
Оптимизация нанесения паяльной пасты: нанесите необходимое количество паяльной пасты в процессе трафаретной печати.
Контролируйте температуру оплавления: убедитесь, что выбрана правильная температура оплавления, чтобы предотвратить избыток припоя.
Контролируйте температуру оплавления: убедитесь, что выбрана правильная температура оплавления, чтобы предотвратить избыток припоя.
3. Скомкование припоя
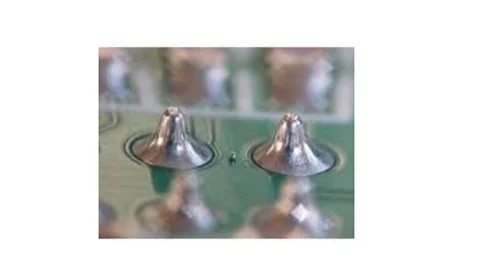
Контролируйте количество паяльной пасты: наносите оптимальное количество паяльной пасты, чтобы предотвратить слипание.
Настройка условий оплавления: оптимизируйте условия оплавления, включая температуру и продолжительность.
Настройка условий оплавления: оптимизируйте условия оплавления, включая температуру и продолжительность.
4. Анализ тепловых потерь
Улучшение процессов нагрева: Обеспечьте правильный нагрев во время пайки, чтобы минимизировать потери тепла.
Оптимизация термического профиля: точная настройка тепловых профилей для последовательного и адекватного нагрева.
Оптимизация термического профиля: точная настройка тепловых профилей для последовательного и адекватного нагрева.
5. Надгробие
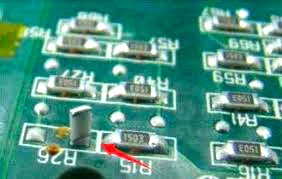
Баланс объема паяльной пасты: отрегулируйте объем паяльной пасты, чтобы предотвратить дисбаланс.
Обеспечьте равномерный нагрев: оптимизируйте условия оплавления, чтобы обеспечить равномерный нагрев.
Обеспечьте равномерный нагрев: оптимизируйте условия оплавления, чтобы обеспечить равномерный нагрев.
6. Контакты и разъемы
Обеспечьте правильное выравнивание. Обеспечьте точное выравнивание во время размещения компонентов.
Улучшение качества пайки: Улучшите процессы пайки, чтобы обеспечить надежные соединения контактов и разъемов.
Улучшение качества пайки: Улучшите процессы пайки, чтобы обеспечить надежные соединения контактов и разъемов.
7. Проблемы с поверхностным монтажом
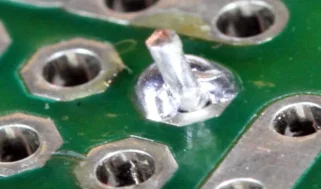
Улучшите адгезионные процессы: улучшите адгезию компонентов поверхностного монтажа.
Проверка точности размещения: Обеспечьте точное размещение компонентов для поверхностного монтажа.
Проверка точности размещения: Обеспечьте точное размещение компонентов для поверхностного монтажа.
8. Пропускает пайку
Оптимизация нанесения паяльной пасты: нанесите достаточное количество паяльной пасты для полного покрытия.
Следите за условиями нагрева: Обеспечьте правильный нагрев во время процесса оплавления.
Следите за условиями нагрева: Обеспечьте правильный нагрев во время процесса оплавления.
9. Подъемные подушки
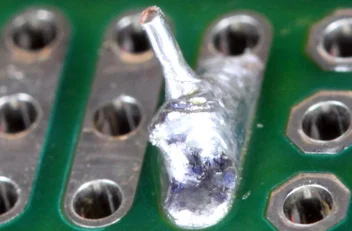
Контролируйте параметры нагрева: Избегайте чрезмерного нагрева во время пайки.
Улучшение адгезии: Улучшите адгезию подушечек, чтобы предотвратить их отслоение.
Улучшение адгезии: Улучшите адгезию подушечек, чтобы предотвратить их отслоение.
Как эти дефекты влияют на процесс сборки?
Эти недостатки могут привести к различным проблемам на протяжении всего процесса сборки, начиная от эстетических проблем и заканчивая функциональными сбоями. Некоторые проблемы можно решить путем простой переделки, другие могут потребовать отказа от всей платы. Это не только приводит к задержкам в процессе сборки, но и приводит к увеличению затрат.
Методы и технологии, помогающие выявить ошибки сборки
Для обнаружения дефектов пайки используются различные методы проверки и тестирования, в том числе следующие:
1. Проверка электрической части
Для выявления дефектов пайки используются автоматизированные системы оптического контроля.
2. Рентгеновский контроль
Использует рентгеновские лучи для проверки печатных плат на наличие дефектов пайки, что особенно полезно для обнаружения небольших дефектов в паяных соединениях. Этот метод особенно ценен для обеспечения одинакового качества при сборке нескольких плат.
3. Испытание летающего зонда (FPT)
Использует пробники для проверки печатных плат на предмет целостности цепи и короткого замыкания. Подпружиненные датчики перемещаются по площадкам и дорожкам, оказывая давление для оценки целостности.
4. Внутрисхемное тестирование (ИКТ)
Использует приспособление из гвоздей для проверки непрерывности, силы сигнала, уровней напряжения, сопротивления и многого другого. Обеспечивает безошибочную сборку в процессе пайки.
5.3D оптический контроль
Использует лазеры для сканирования печатной платы, создавая трехмерное изображение для обнаружения небольших дефектов.
6. Автоматизированный оптический контроль (AOI)
Использует автоматизированные системы оптического контроля для выявления дефектов пайки.
7. Проверка вставки
Эффективный метод контроля процесса нанесения паяльной пасты, гарантирующий отсутствие дефектов.
8. Обзор дизайна
После процесса проектирования проводится комплексный анализ конструкции для выявления потенциальных проблем, приводящих к дефектам пайки. Это включает в себя:
- Анализ технологичности конструкции (DFM): определяет области для улучшения конструкции, чтобы предотвратить дефекты пайки.
- Анализ DFX (Design for Excellence): определяет аспекты конструкции, которые можно улучшить для предотвращения дефектов пайки.
Внедрение этих методов контроля и тестирования способствует повышению качества печатных плат и предотвращению дефектов пайки. Производители печатных плат могут использовать эти методы для совершенствования своих производственных процессов и выпуска высококачественной продукции.
Выводы
Наиболее эффективным средством устранения дефектов пайки печатных плат является упреждающая профилактика. Использование различных технологий и методов позволяет выявлять потенциальные дефекты до того, как они перерастут в проблемы, что в конечном итоге экономит время и деньги в долгосрочной перспективе. Вместо того, чтобы ждать возникновения проблем, первостепенное значение имеет принятие превентивного подхода для предотвращения дефектов пайки.
Руководство по онлайн-печи для вакуумной пайки оплавлением
Лучшая вакуумная печь оплавления KD-V43 на продажу
Связанная статья

Изучите технологические процессы лазерной упаковки для LiDAR и оптоэлектроники. Узнайте, как вакуумная эвтектическая пайка обеспечивает субмикронную стабильность выравнивания.
Технологии упаковки лазерных диодов: от TO-Can до кремниевой фотоники
Сравните поточные и периодические системы вакуумной пайки. Узнайте, как вакуумные печи оплавления оптимизируют сварку без пустот для мощных полупроводниковых упаковок.
Сравнение процесса вакуумной пайки и оборудования: как добиться производства с низким содержанием пустот автомобильного уровня

