При какой температуре плавится бессвинцовый припой?
автор: Shirley Xie
2025-01-26
Процесс пайки оплавлением играет решающую роль в производстве и упаковке полупроводниковых устройств, особенно для таких компаний, как Chengliankaida Technology. Одним из наиболее важных факторов, которые следует учитывать в этом процессе, является температура оплавления бессвинцового припоя, которая напрямую влияет на качество, долговечность и надежность конечного продукта. В этой статье мы рассмотрим температуру плавления бессвинцового припоя, факторы, влияющие на процесс оплавления, а также то, как такие компании, как Chengliankaida Technology, оптимизируют пайку для повышения производительности.

Понимание бессвинцовой пайки и ее важности в электронике
Бессвинцовый припой, состоящий в основном из олова (Sn), серебра (Ag) и меди (Cu), стал отраслевым стандартом для сборки электронных устройств. Переход на бессвинцовые припои был вызван экологическими проблемами, поскольку припои на основе свинца могут быть вредными как для здоровья человека, так и для окружающей среды. Бессвинцовые припои обладают тем же уровнем функциональности, что и их свинцовосодержащие аналоги, но имеют улучшенные экологические преимущества.
Для таких компаний, какТехнология Чэнлянкайда, специализирующейся на производстве полупроводниковых корпусов, выбор правильного припоя и контроль температуры оплавления являются решающими факторами в обеспечении надежности и производительности устройств.
Температура оплавления бессвинцового припоя: что нужно знать
Температура оплавления бессвинцового припоя обычно выше, чем у традиционных припоев на основе свинца. Процесс оплавления включает нагрев припоя до точки плавления, что позволяет ему растекаться и образовывать прочную связь между полупроводниковыми компонентами и печатной платой (печатной платой).
Температура плавления бессвинцового припоя обычно находится в диапазоне от 217°C до 221°C (от 423°F до 430°F), что значительно выше, чем 183°C (361°F) традиционного припоя со свинцом. Эта более высокая температура оплавления является решающим фактором в процессе пайки, позволяющим предотвратить такие проблемы, как плохое соединение, холодные соединения или повреждение компонентов.
Факторы, влияющие на температуру оплавления бессвинцового припоя
Температура, при которой бессвинцовый припой достигает точки оплавления, зависит от нескольких факторов, в том числе от типа припоя, материала печатной платы и конкретных настроек печи оплавления, используемых в процессе пайки. Ниже приведены некоторые ключевые факторы, влияющие на температуру оплавления:
- Состав припоя: различные бессвинцовые припои, такие как SAC305 (96,5% олова, 3,0% серебра и 0,5% меди), имеют немного разные температуры плавления. Состав сплава будет определять точную температуру, при которой он достигнет состояния оплавления.
- Тип материала печатной платы. Материал печатной платы также влияет на скорость поглощения и передачи тепла в процессе оплавления. Например, для печатных плат, изготовленных из таких материалов, как FR4 или полиимид, могут потребоваться другие тепловые профили по сравнению с печатными платами, изготовленными из керамики или гибких подложек.
- Настройки печи оплавления: повышение температуры, пиковая температура и скорость охлаждения во время процесса оплавления имеют решающее значение для достижения надежного паяного соединения. Температура оплавления бессвинцового припоя должна поддерживаться в пределах определенного окна, чтобы обеспечить правильное смачивание и соединение между
- компоненты.
Процесс оплавления бессвинцовой пайки: пошаговый обзор
- Этап предварительного нагрева: на этапе предварительного нагрева печатная плата и компоненты постепенно нагреваются, чтобы обеспечить равномерное распределение температуры. Это помогает активировать флюс и удалить остатки влаги из компонентов. Температура предварительного нагрева обычно находится в диапазоне от 150°C до 180°C (от 302°F до 356°F).
- Этап замачивания: На этапе замачивания температура дополнительно повышается примерно до 180–200 °C (от 356 до 392 °F). Это обеспечивает равномерный нагрев компонентов и печатной платы до достижения температуры оплавления.
- Этап оплавления: на этом этапе температура повышается до пиковой температуры оплавления бессвинцового припоя, составляющей 217–221 °C (423–430 °F). Припой плавится, образуя прочную связь между компонентами и печатной платой.
- Стадия охлаждения: после того, как припой расплавился и склеился, печатная плата быстро охлаждается для затвердевания паяных соединений. Скорость охлаждения необходимо контролировать, чтобы предотвратить тепловой удар и обеспечить правильное формирование соединения.
Роль аппаратов вакуумной сварки в оптимизации процесса оплавления
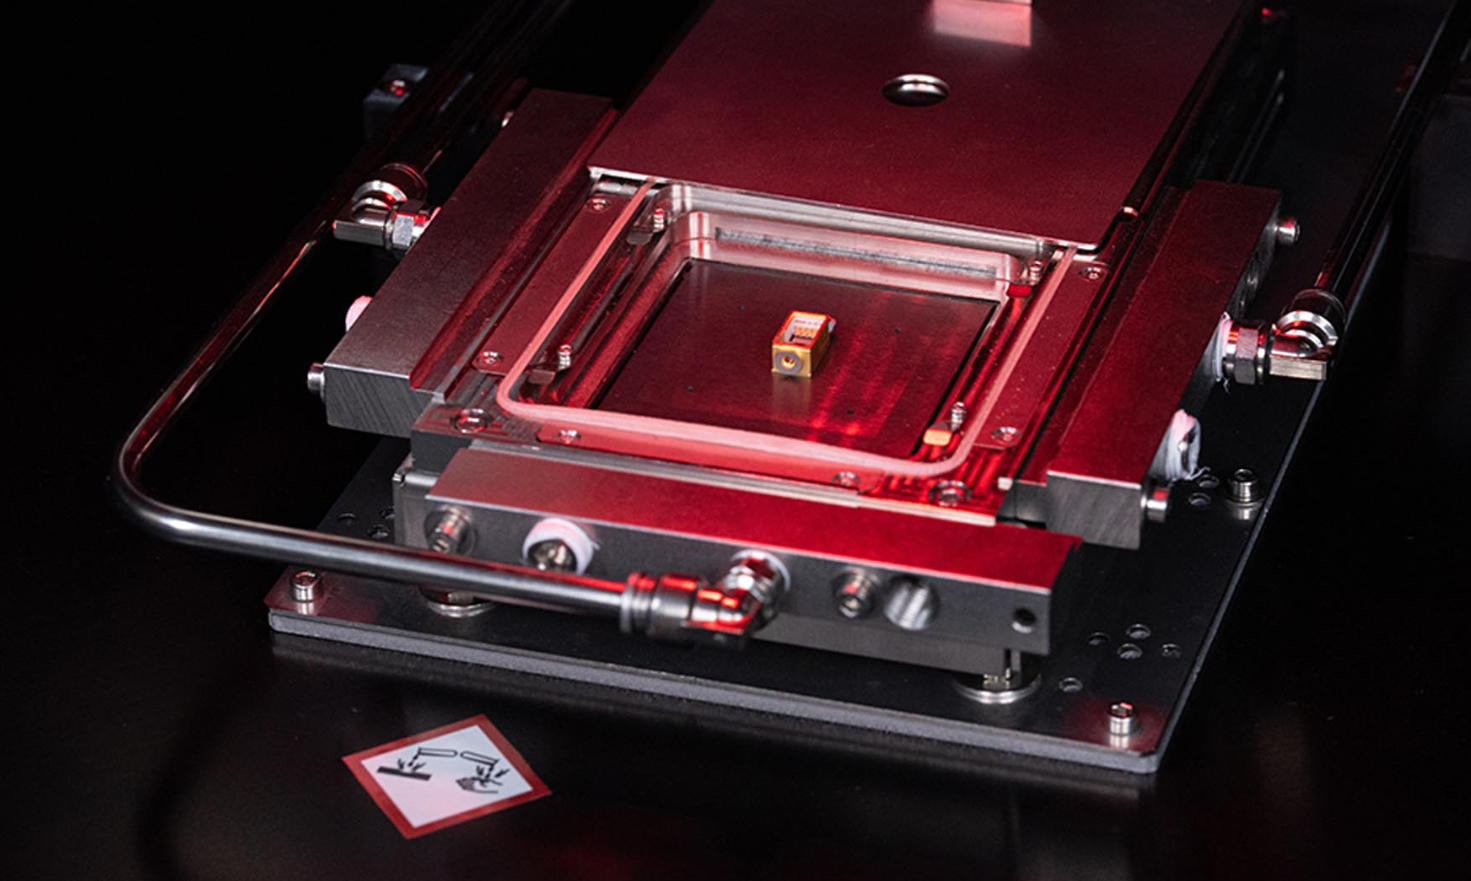
В Chengliankaida Technology использование вакуумных сварочных аппаратов играет важную роль в оптимизации процесса оплавления, особенно при упаковке полупроводниковых устройств. Эти машины предназначены для снижения количества пустот и улучшения герметизации компонентов в процессе пайки.
Системы вакуумной пайки имеют ряд преимуществ, в том числе:
- Улучшенное сокращение пустот: вакуумная среда сводит к минимуму образование пустот во время пайки, что приводит к получению более качественных паяных соединений с меньшим количеством дефектов.
- Улучшенная герметизация. Вакуумная пайка помогает добиться герметичного уплотнения, что имеет решающее значение для полупроводниковых устройств, которым требуется долгосрочная надежность и производительность.
- Лучший контроль потока припоя. Системы вакуумной пайки позволяют лучше контролировать поток припоя, что важно для достижения точных и чистых паяных соединений, особенно в деликатных полупроводниковых компонентах.
Почему температура оплавления бессвинцового припоя важна для полупроводниковой упаковки
Для таких компаний, какТехнология ЧэнлянкайдаТемпература оплавления бессвинцового припоя напрямую влияет на качество упаковки полупроводниковых устройств. Неправильные температурные профили могут привести к таким проблемам, как холодная пайка, плохая электропроводность и механические неисправности. Поэтому поддержание правильной температуры оплавления имеет важное значение для обеспечения долгосрочной надежности электронных устройств.
Заключение
Понимание температуры оплавления бессвинцового припоя имеет решающее значение для компаний, специализирующихся на упаковке полупроводниковых устройств, таких как Chengliankaida Technology. Соблюдая правильные температурные профили и используя передовые технологии, такие как машины вакуумной сварки, производители могут добиться высококачественных паяных соединений с минимальными дефектами. Это гарантирует, что электронные устройства остаются надежными, эффективными и долговечными, отвечая требованиям различных отраслей, от бытовой электроники до высокопроизводительных силовых устройств.
Как поддерживать вакуумную пайку для оптимальной производительности?
Развитие оборудования для вакуумной пайки для полупроводниковой промышленности
Связанная статья

Узнайте, как выбрать надежную фабрику по вакуумной пайке оплавлением, включая лабораторную поддержку, настройку, контроль качества и глобальное обслуживание.
Как выбрать подходящего партнера для пайки вакуумным оплавлением

Ознакомьтесь с передовыми решениями для вакуумной пайки модулей IGBT в электромобилях и возобновляемых источниках энергии, улучшающими тепловые характеристики, производительность и надежность.
Передовые решения для вакуумной пайки для производства модулей IGBT следующего поколения